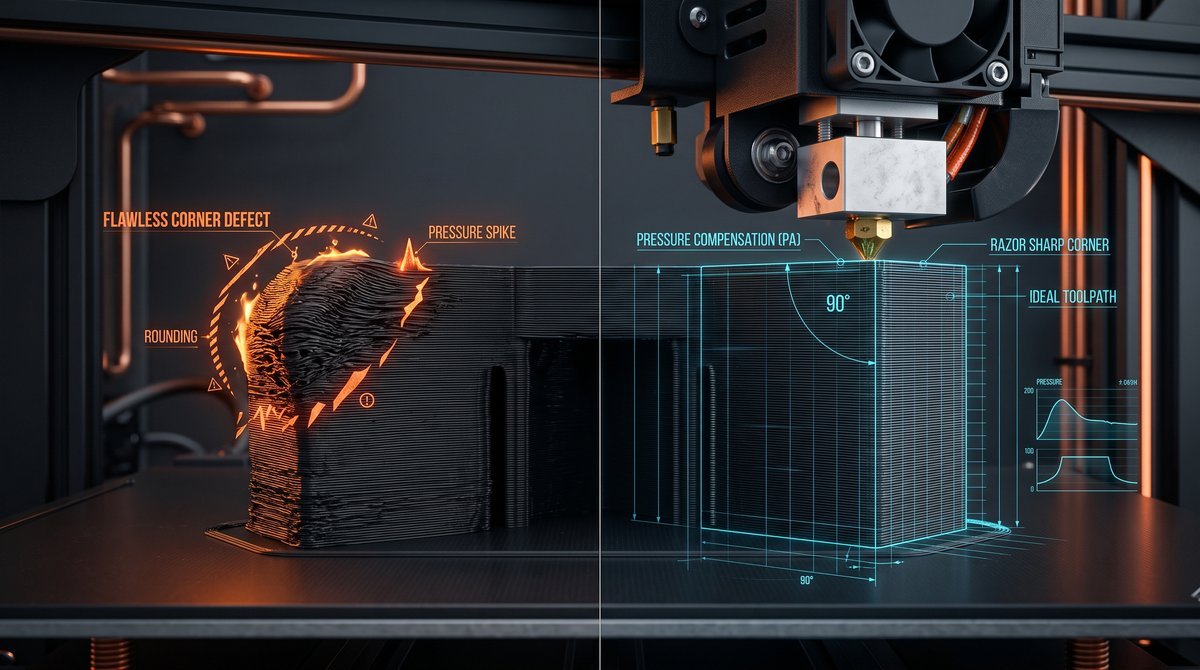
Com o avanço das impressoras 3D modernas atingindo acelerações superiores a 5.000 mm/s² e velocidades elevadas, um desafio físico recorrente da extrusão FDM tornou-se evidente: cantos abaulados, vértices deformados e costuras visíveis causadas pela inércia do polímero fundido dentro do hotend.
Ao contrário do que parece, o filamento dentro do bico não se comporta como um fluido ideal instantâneo. Devido à sua viscoelasticidade e compressibilidade, há um atraso natural entre a força exercida pela extrusora e a saída real do plástico aquecido pelo orifício do bico. É exatamente aqui que entra o recurso de Pressure Advance (ou Linear Advance).
O Que Acontece Sem a Compensação de Pressão?
Durante uma linha reta longa, o cabeçote atinge velocidade máxima e a pressão interna do bico permanece estável. Porém, a física do movimento traz dois gargalos críticos:
- Frenagem nas Quinas (Over-extrusion): Ao se aproximar de um canto de 90 graus, o cabeçote desacelera bruscamente, mas a pressão acumulada na câmara de fusão continua forçando o plástico para fora. O resultado é o acúmulo excessivo de material, criando cantos "gordos" e arredondados.
- Aceleração Após o Canto (Under-extrusion): Logo após virar a quina, a impressora acelera rapidamente, mas a pressão interna demora alguns milissegundos para se reestabelecer, deixando o início da nova parede com falta de material e perda de resistência.
Como Funciona o Pressure Advance no Firmware
O algoritmo de Pressure Advance calcula a aceleração da ferramenta a cada milissegundo e atua na extrusora de maneira antecipada. Antes de atingir a curva ou o fim da linha, ele desacelera o motor de tração ou faz uma micro-descompressão antecipada, aliviando a pressão residual. Da mesma forma, antes de retomar a velocidade máxima, ele pré-injeta volume de compensação.


A calibração desse fator varia drasticamente conforme o tipo de extrusor e o filamento:
- Sistemas Direct Drive: Por possuírem um percurso extremamente curto entre as engrenagens e o bloco aquecido, operam com coeficientes muito baixos (geralmente entre 0.02 e 0.06 em firmwares como Klipper ou Marlin).
- Sistemas Bowden: O tubo de PTFE atua como uma mola elástica que absorve compressão, exigindo valores consideravelmente maiores (muitas vezes entre 0.3 e 0.8).
- Tipo de Material: Polímeros mais rígidos como PLA e PETG exigem ajustes moderados, enquanto materiais de alta flexibilidade, como o TPU, absorvem grande deformação elástica e demandam testes específicos para evitar subextrusão severa.
Ao rodar o teste de calibração por padrão de linhas ou torre cúbica e definir o valor ideal no fatiador, suas peças passam a apresentar quinas vivas perfeitas, tolerâncias dimensionais exatas para montagens mecânicas e costuras (seams) discretas e imperceptíveis.
Escreva seu comentário